輸入機械を、独自の技術へ変える。
日本機械学会の解説によると、1950年に導入した米国製機械を改良する過程で、1953年、かみ合う部品を間欠的に植え付ける機構を自社開発した。これがYKKの特許第1号となる。輸入と自主開発は、ここでは対立する選択肢ではなく、連続した仕事だった。[2]
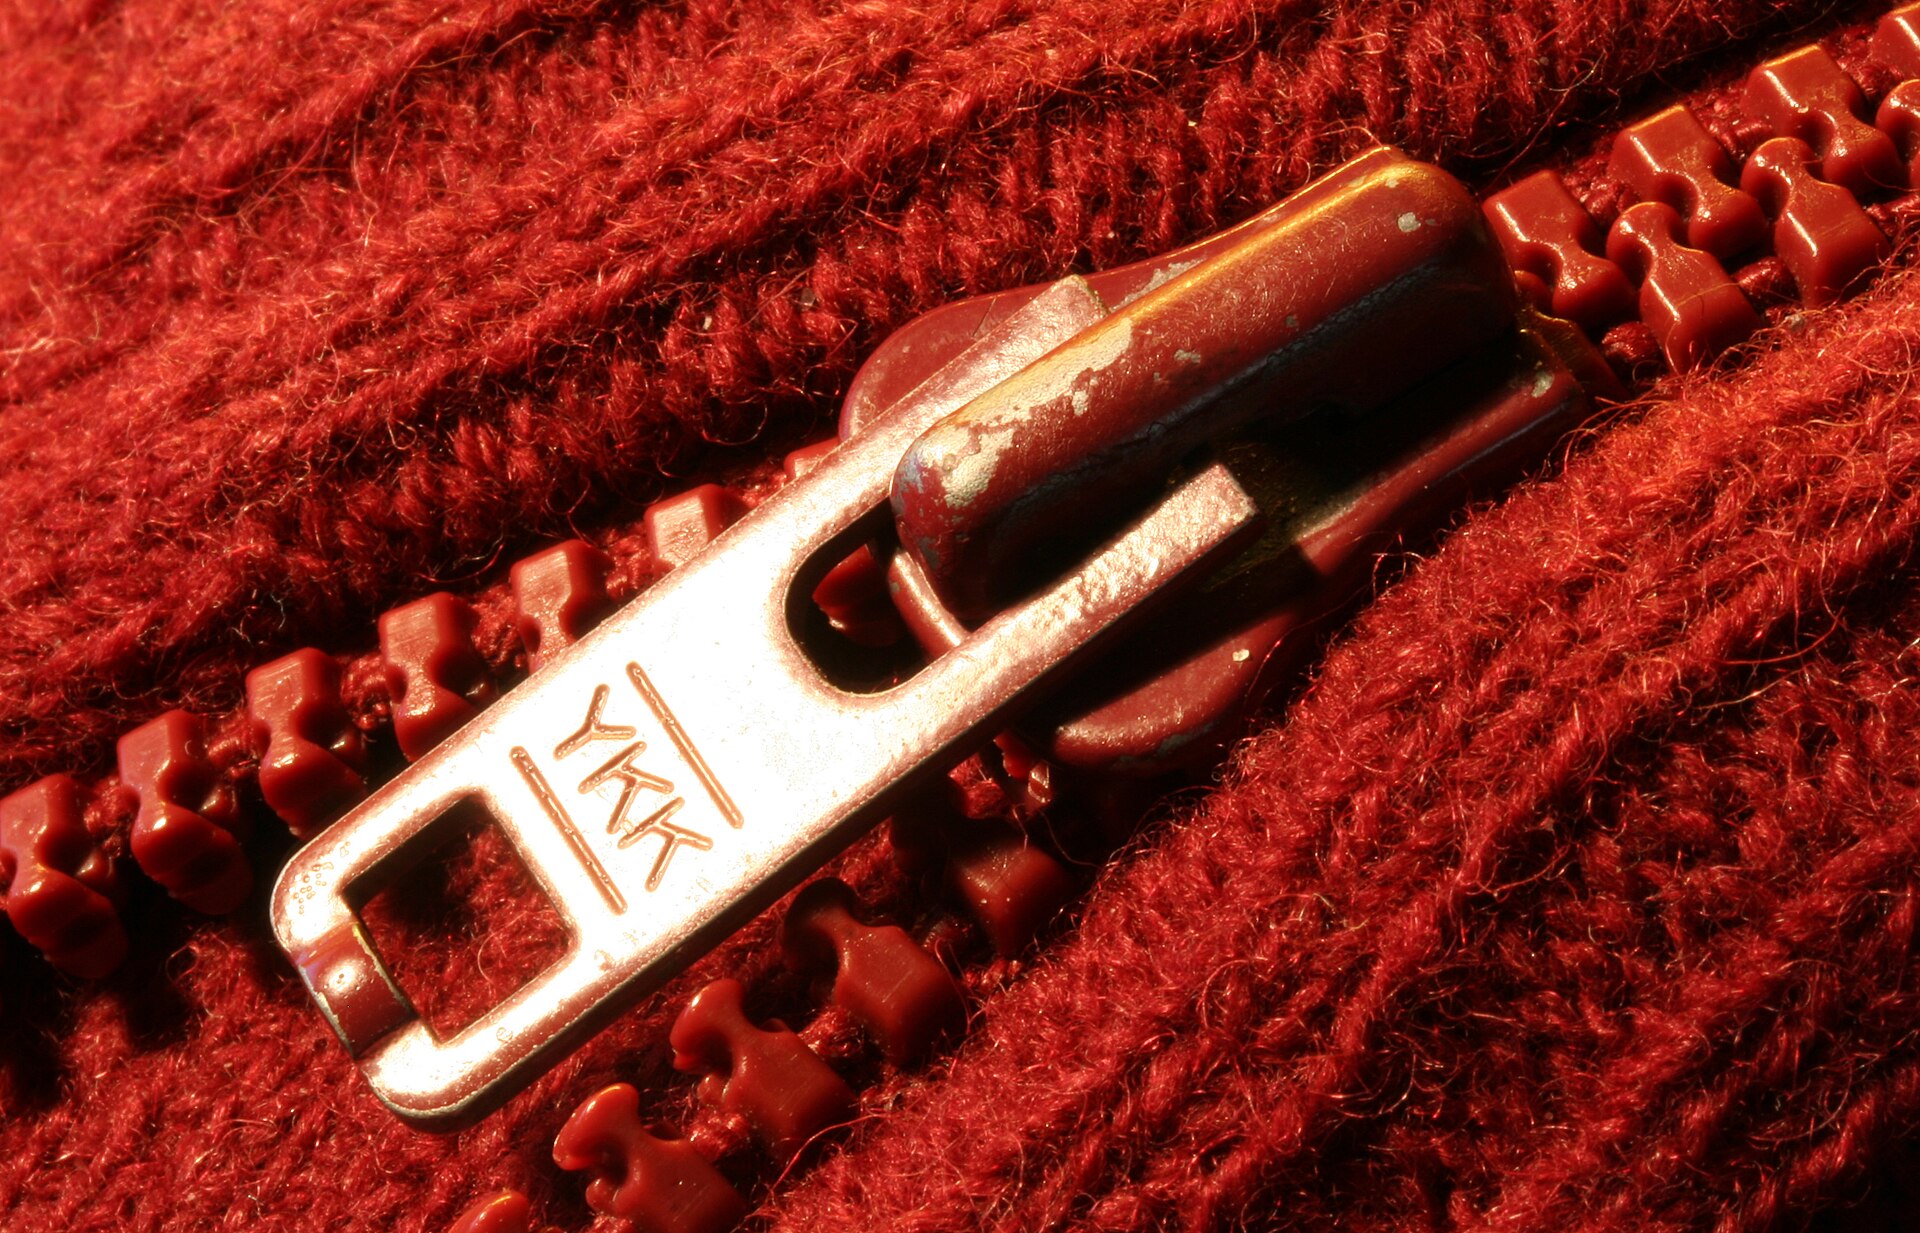
Cornischong at lb.wikipedia / Wikimedia Commons / CC BY-SA 3.0
1959年には完全自社開発のCM3型が生まれ、1964年には後継のCM6型の製造が始まった。学会は、機械の工夫と材料からの一貫製造が、品質と価格の両面に寄与したと評価している。速く動かすだけでなく、同じ品質で繰り返せる製造能力が焦点にあった。[2]
ここで経営者の仕事は、機械の細部を一人で発明したことに還元できない。改善に取り組む技術者、材料を扱う人、製造条件を確かめる現場が必要になる。個々の工程を近づけることには、不具合の原因を部門の境界で見失わない意味がある。
ただし、工程を社内に集めれば自動的に協力が生まれるわけではない。材料部門が使いやすい条件と、加工部門が求める条件が食い違うこともある。最終製品の評価を共有し、どこで損失が出ているかを一緒に確かめなければ、社内にも別々の壁はできる。
吉田の事例を、設備の豪華さだけで読むべきではないだろう。買った技術を使いこなす段階から、仕組みを理解し、必要な部分を変える段階へ進む。その蓄積があってこそ、設備への支出は、後に残る設計能力へ変わる。
伝大和伝志の読み解き
買った機械を、学びの終点にしない。
導入後の不良、調整時間、止まった理由を記録すると、次に変えるべき箇所が見えてきます。設備投資の評価に、処理量だけでなく、現場が原因を説明できるようになったかという視点を加えてみてください。