تحويل الآلات المستوردة إلى تكنولوجيا فريدة من نوعها.
وفقًا لتفسير الجمعية اليابانية للمهندسين الميكانيكيين، في عام 1953، أثناء عملية تحسين آلة أمريكية الصنع تم تقديمها في عام 1950، قاموا بتطوير آلية داخلية لزرع الأجزاء المتشابكة بشكل متقطع. هذه هي أول براءة اختراع لشركة YKK. لم يكن الاستيراد والتطوير المستقل خيارات متعارضة هنا، بل سلسلة متواصلة من المهام.[2]
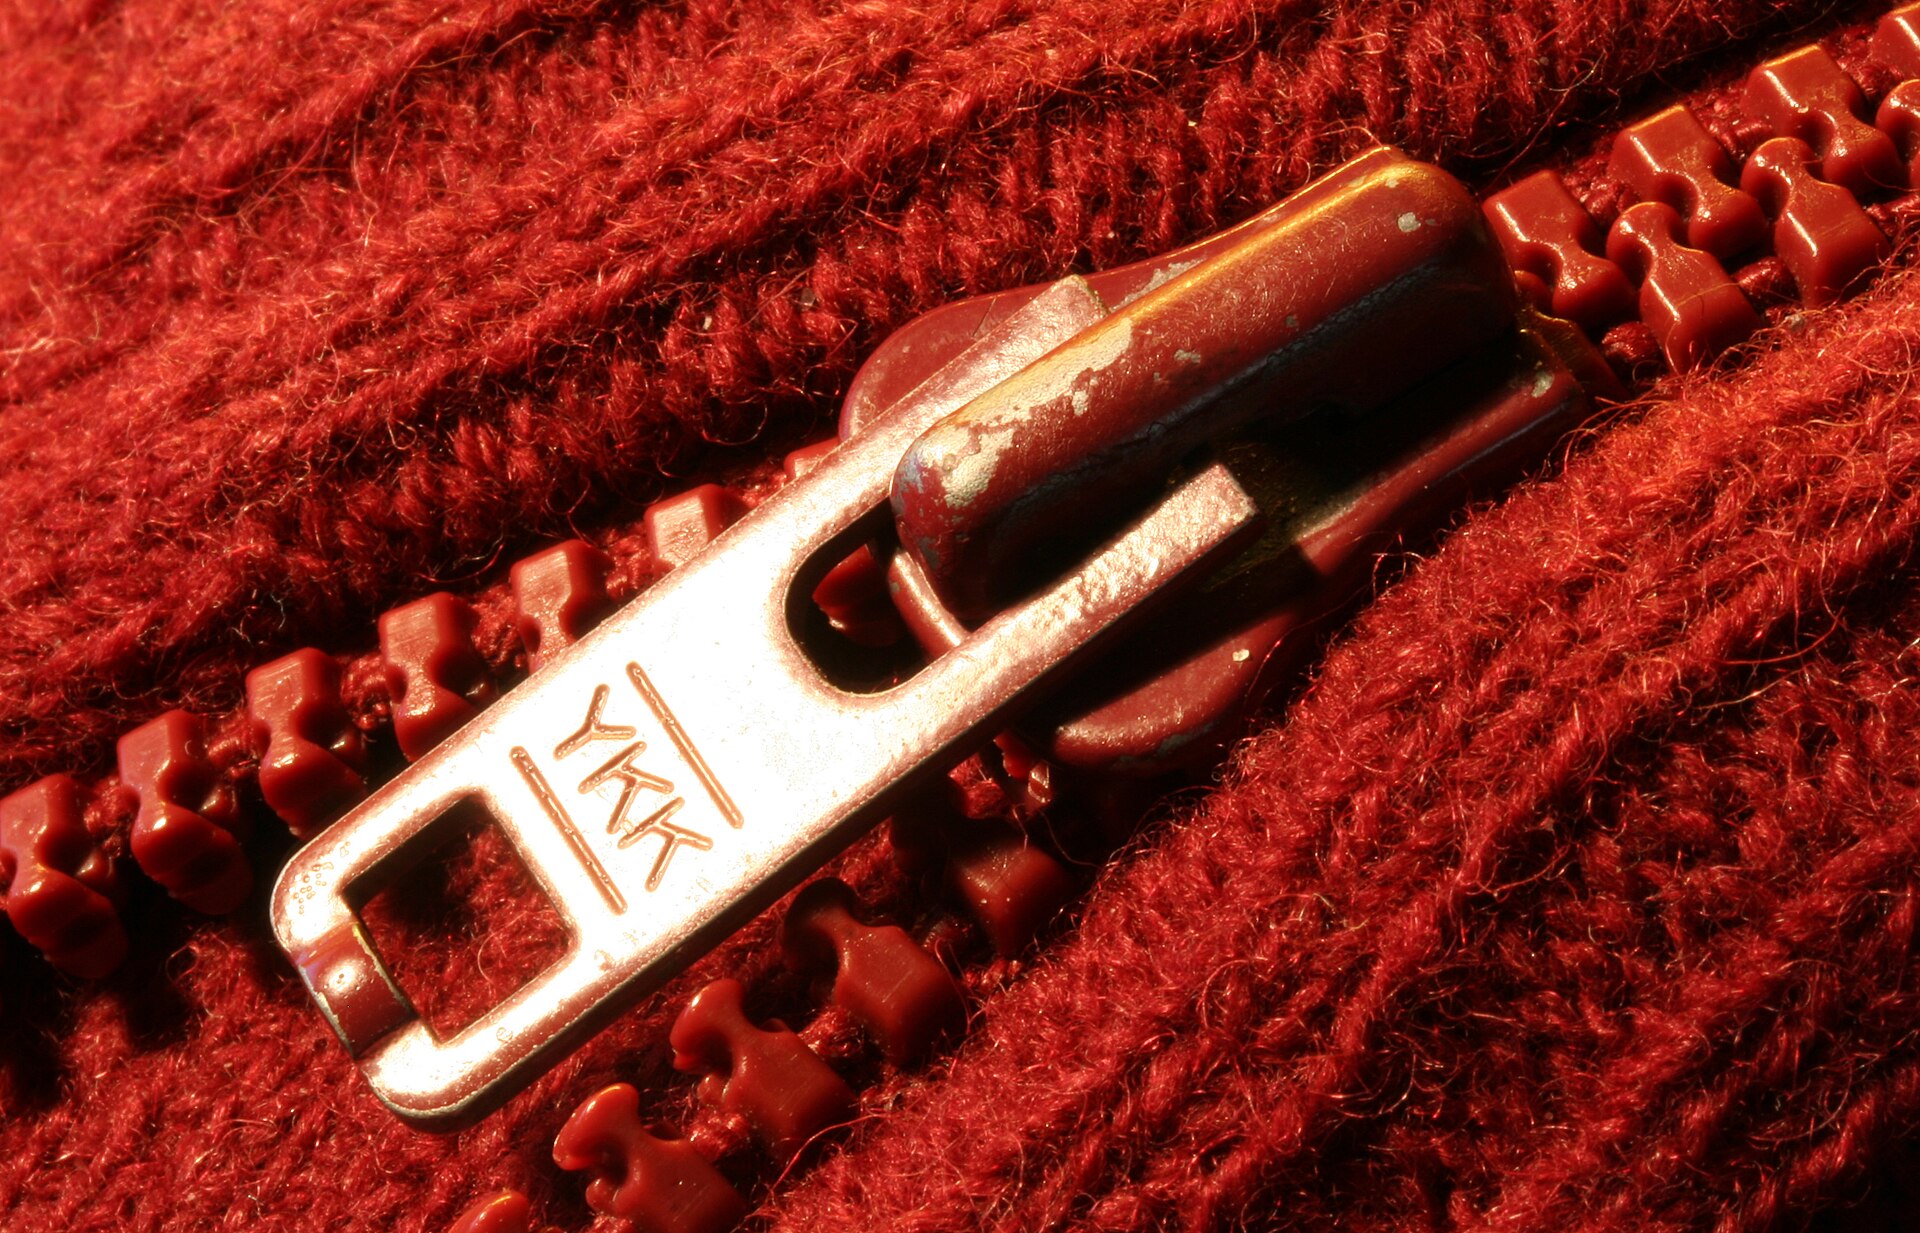
Cornischong at lb.wikipedia / Wikimedia Commons / CC BY-SA 3.0
في عام 1959، وُلد نموذج CM3، الذي تم تطويره بالكامل داخليًا، وفي عام 1964، بدأ إنتاج خليفته، نموذج CM6. ينسب المجتمع الأكاديمي الفضل إلى الآلات المحسنة والتصنيع المتكامل من المواد كمساهمة في الجودة والسعر. وكان التركيز على قدرات التصنيع التي لا يمكن نقلها بسرعة فحسب، بل يمكن تكرارها أيضًا بنفس الجودة.[2]
هنا، لا يمكن اختزال وظيفة المدير في اختراع تفاصيل الآلة وحدها. هناك حاجة إلى مهندسين يعملون على التحسينات، وأشخاص يتعاملون مع المواد، وموظفين في الموقع للتحقق من ظروف التصنيع. إن تقريب العمليات الفردية معًا له معنى عدم إغفال أسباب المشكلات داخل حدود الأقسام.
ومع ذلك، فإن جلب العمليات داخل الشركة لا يؤدي تلقائيًا إلى إنشاء تعاون. قد تختلف الشروط التي يسهل على قسم المواد استخدامها عن الشروط التي يطلبها قسم المعالجة. وما لم نتشارك في تقييم المنتج النهائي ونرى معًا مكان حدوث الخسائر، ستتشكل جدران منفصلة داخل الشركة.
لا ينبغي قراءة حالة يوشيدا على أساس المرافق الفاخرة فقط. فنحن ننتقل من مرحلة إتقان التكنولوجيا المشتراة إلى مرحلة فهم كيفية عملها وتغيير الأجزاء الضرورية. ومن خلال هذا التراكم فقط يتغير الإنفاق على المعدات إلى القدرة التصميمية المتبقية.
إرثتفسير ياماتو دين"،
شراء آلة يجب أن يبدأ عملية التعلم، وليس إنهائها.
إذا قمت بتسجيل العيوب بعد التثبيت ووقت التعديل وسبب التوقف، فستتمكن من معرفة مكان التغيير بعد ذلك. عند تقييم استثمار رأس المال، ضع في اعتبارك ليس فقط حجم المعالجة ولكن أيضًا ما إذا كان يمكن تفسير السبب في الموقع.